تفاوت برش لیزر و ماشین کاری CNC در نحوه جدا کردن مواد، قابلیت ایجاد شکل های مختلف و محدودیت های هر روش است.
برش لیزری با استفاده از انرژی پرتو، برای تولید قطعات دو بعدی از ورق فلزی و ایجاد برش های ظریف مناسب است. در مقابل، ماشین کاری CNC با ابزار برنده می تواند علاوه بر برش، حفره، شیار، سطح منحنی و فرم های سه بعدی ایجاد کند.
با این حال، هیچ کدام همیشه دقیق تر، سریعتر یا ارزانتر نیستند، انتخاب روش مناسب به جنس و ضخامت قطعه، شکل مورد نیاز، تلرانس ابعادی و تیراژ تولید بستگی دارد.
برای تولید قطعات ورقی، خدمات برش لیزر فلز در اصفهان می تواند یکی از گزینه های تولید باشد، درحالی که قطعات نیازمند ماشین کاری حجمی ممکن است به دستگاه CNC فرز یا تراش نیاز داشته باشند.
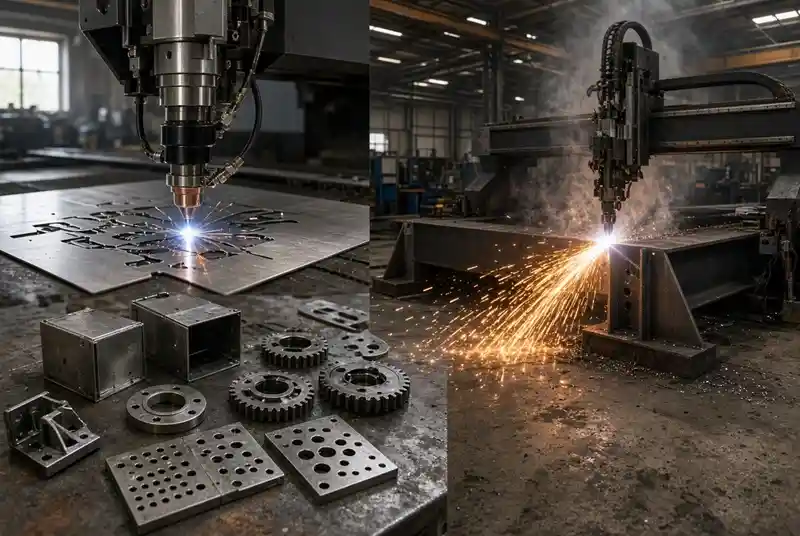
برش لیزری چیست و چگونه کار می کند؟
برش لیزری فرایندی است که در آن پرتو متمرکز لیزر انرژی را به ناحیه مشخصی از ماده منتقل می کند. این انرژی باعث ذوب شدن یا بسته به فرایند، تبخیر بخشی از ماده می شود.
گاز کمکی نیز می تواند به خروج مواد از مسیر برش کمک کند.
از آنجا که برش با ابزار مکانیکی تماس مستقیم ندارد، نیروی برشی ناشی از تماس ابزار با قطعه به وجود نمی آید. با این حال، فرایند لیزری حرارت ایجاد می کند و ممکن است در اطراف لبه برش منطقه متأثر از حرارت تشکیل شود.
میزان این اثر به نوع ماده، تنظیمات دستگاه و شرایط برش بستگی دارد.
برش لیزری در تولید قطعات ورقی، پنل های فلزی، قطعات بدنه، اجزای صنعتی و طرح های دو بعدی کاربرد دارد. سرعت بالا، امکان اجرای طرح های پیچیده و عرض برش کم از مزیت های آن هستند، البته کیفیت نهایی به مشخصات دستگاه و شرایط تولید وابسته است.
سیستم تخت و گالوو چه تفاوتی دارند؟
سیستم تخت و گالوو دو آرایش متفاوت برای هدایت پرتو لیزر هستند که بیشتر در مقایسه دستگاه های حکاکی، علامت گذاری و پردازش لیزری مطرح می شوند. این دو را نباید بدون توجه به نوع دستگاه و کاربرد، جایگزین یکدیگر دانست.
سیستم تخت (Flatbed)
در سیستم تخت، هد لیزر یا مجموعه حرکتی دستگاه روی سطح کار حرکت می کند و پرتو را به نقاط موردن ظر می رساند. این آرایش در دستگاه های برش ورق و بسیاری از دستگاه های حکاکی کاربرد دارد.
مزیت اصلی سیستم تخت، امکان پردازش سطح کاری بزرگتر و اجرای طرح هایی است که به حرکت هد در طول مسیر نیاز دارند.
قابلیت برش فلز و ضخامت قابل پردازش به نوع لیزر، توان دستگاه، جنس قطعه و مشخصات فنی آن بستگی دارد.
سیستم گالوو (Galvo)
در سیستم گالوو، آینه های متحرک پرتو لیزر را با سرعت بالا روی یک میدان کاری مشخص هدایت می کنند. این روش در بسیاری از دستگاه های حکاکی و علامت گذاری برای ایجاد نوشته، کد، لوگو و جزئیات سطحی به کار می رود.
سرعت بالای هدایت پرتو یکی از مزیت های سیستم گالوو است، اما اندازه میدان کاری، کیفیت اپتیک، نوع لیزر و تنظیمات دستگاه بر نتیجه اثر می گذارند. برای پردازش سطوح منحنی یا قطعات سه بعدی نیز ممکن است به تجهیزات حرکتی یا اپتیکی اضافی نیاز باشد.
بنابراین، سیستم تخت و گالوو دو روش متفاوت برای هدایت پرتو هستند و انتخاب میان آنها باید بر اساس اندازه قطعه، نوع عملیات و کیفیت مورد نیاز انجام شود.
ماشین کاری CNC چیست و چگونه کار می کند؟
CNC مخفف Computer Numerical Control و به معنی کنترل عددی رایانه ای است. در این روش، حرکت دستگاه بر اساس برنامه ای دیجیتال کنترل می شود. ماشین کاری CNC معمولاً با ابزار برنده ای انجام می شود که از قطعه ماده براده جدا می کند.
دستگاه های CNC انواع مختلفی دارند، از جمله فرز، تراش و ماشین های چند محوره. تعداد محورها و نوع دستگاه تعیین می کند که چه مسیرهایی قابل اجرا باشند و قطعه تا چه اندازه پیچیده باشد.
در ماشین کاری CNC، علاوه بر ایجاد خطوط برش، می توان عملیاتی مانند سوراخ کاری، ایجاد شیار، تراشکاری، فرزکاری، ساخت حفره و شکل دهی سطوح را انجام داد.
به همین دلیل، این روش در تولید قطعات صنعتی، ساخت قالب، قطعات مکانیکی و نمونه سازی کاربرد گسترده ای دارد.
البته CNC یک روش واحد برای کار با تمام مواد نیست. انتخاب ابزار، سرعت برش و تجهیزات مناسب برای فلز، چوب، پلاستیک، سنگ یا کامپوزیت متفاوت است.
تفاوت برش لیزر و ماشین کاری CNC
نکته مهم این است که دقت، سرعت و هزینه را نمی توان تنها از روی نام فناوری تعیین کرد. برای مقایسه واقعی باید قطعه مشخص، تلرانس مورد نیاز و شرایط تولید یکسان باشد.
برش لیزری برای چه پروژه هایی مناسب تر است؟
برش لیزری معمولاً گزینه مناسبی برای پروژه هایی است که به تولید قطعات دو بعدی از ورق نیاز دارند، از جمله:
- ساخت پنل ها، براکت ها و قطعات ورقی.
- برش طرح های پیچیده با مسیرهای دو بعدی.
- تولید تعداد زیادی قطعه با هندسه مشابه.
- برش ورق های فلزی در محدوده توان و ظرفیت دستگاه.
- ایجاد نوشته، طرح یا علامت روی سطوح، با تجهیزات مناسب.
از مزیت های این روش می توان به عرض برش کم و امکان اجرای جزئیات دو بعدی اشاره کرد. با این حال، جنس و ضخامت ورق، کیفیت لبه، اعوجاج حرارتی و تلرانس مورد نیاز باید پیش از انتخاب دستگاه بررسی شوند.
ماشین کاری CNC برای چه پروژه هایی مناسب تر است؟
اگر قطعه علاوه بر برش به عملیات ماشین کاری نیاز دارد، CNC می تواند انتخاب مناسب تری باشد. کاربردهای رایج آن عبارتاند از:
- ایجاد حفره، شیار و سوراخ با ابعاد مشخص.
- ساخت سطوح منحنی و فرم های سه بعدی.
- ماشین کاری قطعات فلزی، پلاستیکی یا چوبی با ابزار مناسب.
- ساخت قالب و قطعات مکانیکی.
- تولید قطعاتی که به عملیات فرزکاری یا تراشکاری نیاز دارند.
در این روش، قطر ابزار و امکان دسترسی آن به بخش های مختلف قطعه اهمیت دارد. برای ایجاد جزئیات بسیار ریز ممکن است به ابزار کوچکتر و زمان ماشین کاری بیشتری نیاز باشد، اما محدودیت دقیق به هندسه قطعه و مشخصات دستگاه بستگی دارد.
تفاوت هزینه و نگهداری برش لیزر و CNC
هزینه نهایی هیچ کدام از این روش ها همیشه کمتر نیست. برای برش یک طرح دو بعدی از ورق، لیزر ممکن است به دلیل سرعت و کاهش عملیات تکمیلی اقتصادی باشد.
اما برای ساخت حفره، سطح سه بعدی یا قطعه ای که به ماشین کاری دقیق نیاز دارد، CNC ممکن است انتخاب مناسب تری باشد.
در محاسبه هزینه باید موارد زیر را در نظر گرفت:
- هزینه آماده سازی فایل و برنامه تولید.
- زمان واقعی پردازش قطعه.
- مصرف برق و گاز یا مواد مصرفی.
- استهلاک و تعویض قطعات مصرفی.
- نیاز به پرداخت کاری یا عملیات تکمیلی.
- تعداد قطعات مورد نیاز و میزان ضایعات.
از نظر نگهداری نیز تفاوت به مدل دستگاه بستگی دارد. سیستم لیزری ممکن است به سرویس منبع لیزر، اپتیک، خنک کننده و سامانه استخراج دود نیاز داشته باشد.
دستگاه CNC نیز به نگهداری اسپیندل، محورهای حرکتی، روان کاری و تعویض ابزارهای فرسوده نیاز دارد. بنابراین، نمی توان بدون بررسی مشخصات و شرایط کار، یکی را همیشه کم هزینه تر دانست.
ایمنی در برش لیزر و CNC
هر دو فناوری به اپراتور آموزش دیده و رعایت دستورالعمل سازنده نیاز دارند، اما خطرهای آنها یکسان نیست.
در برش لیزری، حفاظت در برابر پرتو، دود و ذرات ناشی از پردازش و خطر آتش سوزی اهمیت دارد.
استفاده از محفظه حفاظتی، اینترلاک ها و سیستم استخراج مناسب، متناسب با طراحی دستگاه و ارزیابی خطر ضروری است. عینک محافظ لیزر نیز باید بر اساس طول موج و مشخصات خطر انتخاب شود، استفاده از هر نوع عینک معمولی یا محافظ نامتناسب کافی نیست.
در ماشین کاری CNC، تراشه های پرتاب شونده، ابزار دوار، صدای دستگاه و گرد و غبار یا ذرات ناشی از پردازش از خطرهای مهم هستند.
حفاظ دستگاه، مهار مناسب قطعه، استفاده صحیح از تجهیزات حفاظت فردی و رعایت روش ایمن کار اهمیت دارند.
در هر دو روش، حفاظت مهندسی و رعایت دستورالعمل های ایمنی باید پیش از اتکا به تجهیزات حفاظت فردی در اولویت قرار گیرد.
لیزر یا CNC، کدام روش را انتخاب کنیم؟
برای انتخاب روش مناسب، ابتدا مشخص کنید که قطعه نهایی چه شکلی دارد و چه عملیاتی باید روی آن انجام شود.
- اگر هدف، برش طرح های دوبعدی از ورق فلزی است، برش لیزری می تواند گزینه مناسبی باشد.
- اگر قطعه به حفره، شیار، سطح منحنی یا ماشین کاری حجمی نیاز دارد، CNC فرز یا تراش را بررسی کنید.
- اگر جنس یا ضخامت قطعه خارج از محدوده معمول یک دستگاه است، ظرفیت فنی دستگاه و کیفیت قابل دستیابی را بررسی کنید.
- اگر تلرانس ابعادی سخت گیرانه دارید، بهجای تکیه بر اعداد عمومی، توانایی دستگاه و نتیجه نمونه سازی را ارزیابی کنید.
- اگر هزینه مهمترین معیار است، قیمت نهایی تولید را با احتساب زمان، مواد مصرفی، عملیات تکمیلی و تیراژ مقایسه کنید.
در بعضی پروژه ها نیز استفاده ترکیبی از دو فناوری منطقی است، برای مثال، ابتدا قطعه ورقی با لیزر برش داده شود و سپس بخش های لازم با CNC ماشین کاری شوند.
تفاوت برش لیزر و ماشین کاری CNC در روش پردازش و نوع عملیات قابل اجراست. لیزر برای بسیاری از کاربردهای برش دو بعدی ورق و ایجاد طرح های ظریف مناسب است، در حالی که CNC امکان انجام عملیات متنوع براده برداری، ساخت حفره و شکل دهی سه بعدی را فراهم می کند.
انتخاب درست به جنس و ضخامت ماده، هندسه قطعه، تلرانس، کیفیت سطح، تیراژ و هزینه کل تولید بستگی دارد.
بررسی مشخصات دستگاه و نیاز واقعی پروژه، معیار قابل اتکاتری از برتری مطلق یکی از این دو فناوری است.
سوالات متداول
تفاوت اصلی برش لیزر و CNC چیست؟
برش لیزری از انرژی پرتو برای جدا کردن ماده استفاده می کند، ماشین کاری CNC با ابزار برنده، ماده را به صورت مکانیکی براده برداری می کند. CNC همچنین می تواند عملیات متنوعی مانند سوراخ کاری و فرزکاری انجام دهد.
برای ورق فلزی ضخیم، لیزر بهتر است یا CNC؟
پاسخ به جنس و ضخامت ورق، توان دستگاه لیزر، نوع عملیات و کیفیت موردنیاز بستگی دارد. نمی توان یک ضخامت مشخص را به عنوان مرز عمومی برتری لیزر یا CNC معرفی کرد.
کدام روش برای قطعات سه بعدی مناسب تر است؟
برای ماشین کاری حفره ها، شیارها و سطوح سه بعدی، دستگاه CNC فرز یا ماشین چند محوره معمولاً گزینه مناسبی است. با این حال، برخی سیستم های لیزری چند محوره نیز قابلیت پردازش سه بعدی دارند.
آیا برش لیزر از CNC دقیق تر است؟
نه در همه شرایط. دقت نهایی به دستگاه، جنس و ضخامت ماده، ابزار یا پرتو، تنظیمات فرایند و تلرانس مورد نیاز بستگی دارد. مقایسه باید بر اساس قطعه و شرایط تولید مشخص انجام شود.
کدام روش هزینه نگهداری کمتری دارد؟
بدون مشخصات دستگاه و شرایط استفاده نمی توان پاسخ قطعی داد. لیزر به نگهداری سامانه نوری و خنک کننده نیاز دارد و CNC نیز به سرویس محورهای حرکتی، اسپیندل و ابزار مصرفی احتیاج دارد.