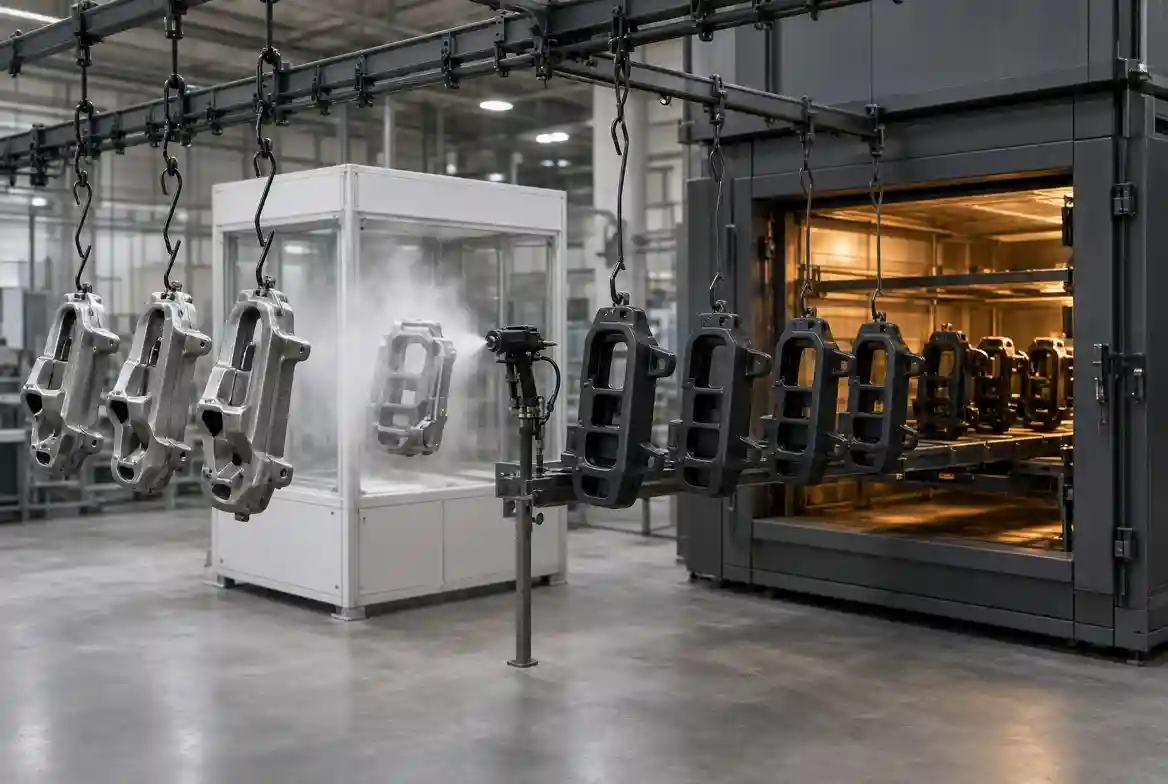
خدمات رنگ کوره ای در اصفهان برای قطعات فلزی، تجهیزات صنعتی، مبلمان فلزی، قطعات خودرو و محصولات تولیدی اجرا می شود.
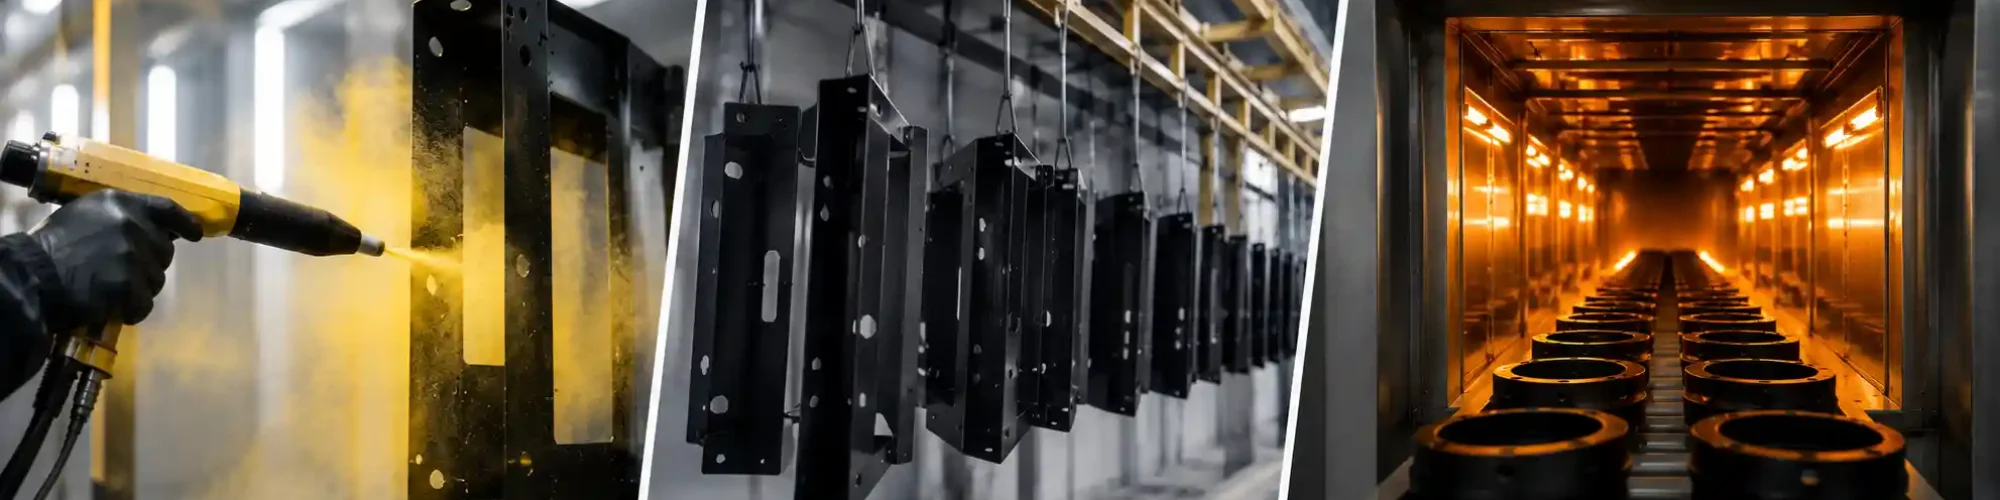
در این روش، قطعه پس از چربی گیری و آماده سازی سطح، با رنگ پودری یا استاتیک پوشش داده و در کوره تحت دمای کنترل شده پخت میشود.
نتیجه، پوششی یکنواخت، مقاوم به سایش و خوردگی و بادوام است. نوع رنگ، روش پاشش و شرایط پخت بر اساس جنس، ابعاد و کاربرد قطعه انتخاب می شود.
برای استعلام قیمت و زمان تحویل، عکس و مشخصات قطعه را ارسال کنید. | 09136818457
خدمات رنگ کوره ای در اصفهان شامل چه مواردی است؟
رنگ کوره ای فقط پاشش رنگ نیست، کیفیت نهایی پوشش به زنجیرهای از مراحل از آماده سازی سطح تا پخت و کنترل کیفیت وابسته است.
خدمات ما در اصفهان شامل این مراحل است:
بازرسی و آماده سازی قطعه: بررسی جنس، ابعاد و وضعیت سطح، چربی گیری صنعتی، حذف زنگ زدگی و آلودگی های سطحی
آماده سازی مکانیکی/شیمیایی: سند بلاست یا شات بلاست در صورت نیاز، فسفاته کاری برای چسبندگی و مقاومت به خوردگی بیشتر
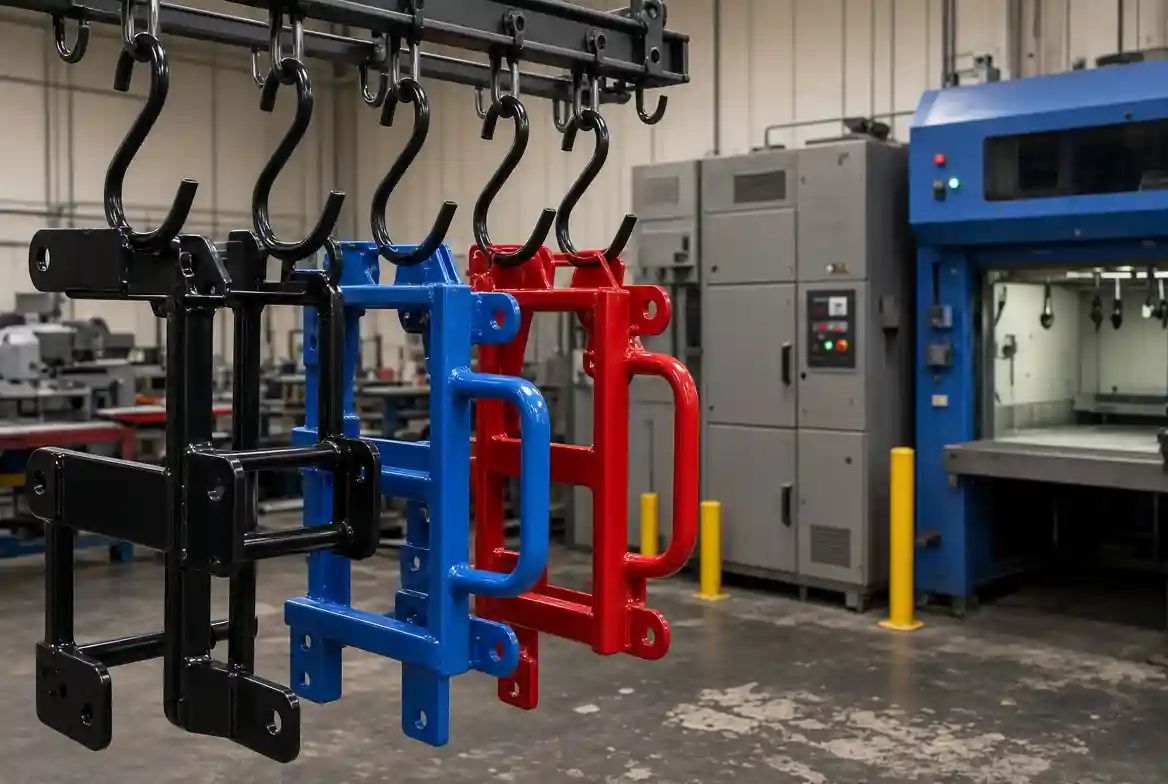
انتخاب پودر مناسب: پودر اپوکسی (مقاومت شیمیایی و خوردگی بالا)، پلی استر (مقاومت به UV و رنگ ثباتی برای قطعات در فضای باز) یا هیبرید، بر اساس کاربرد قطعه
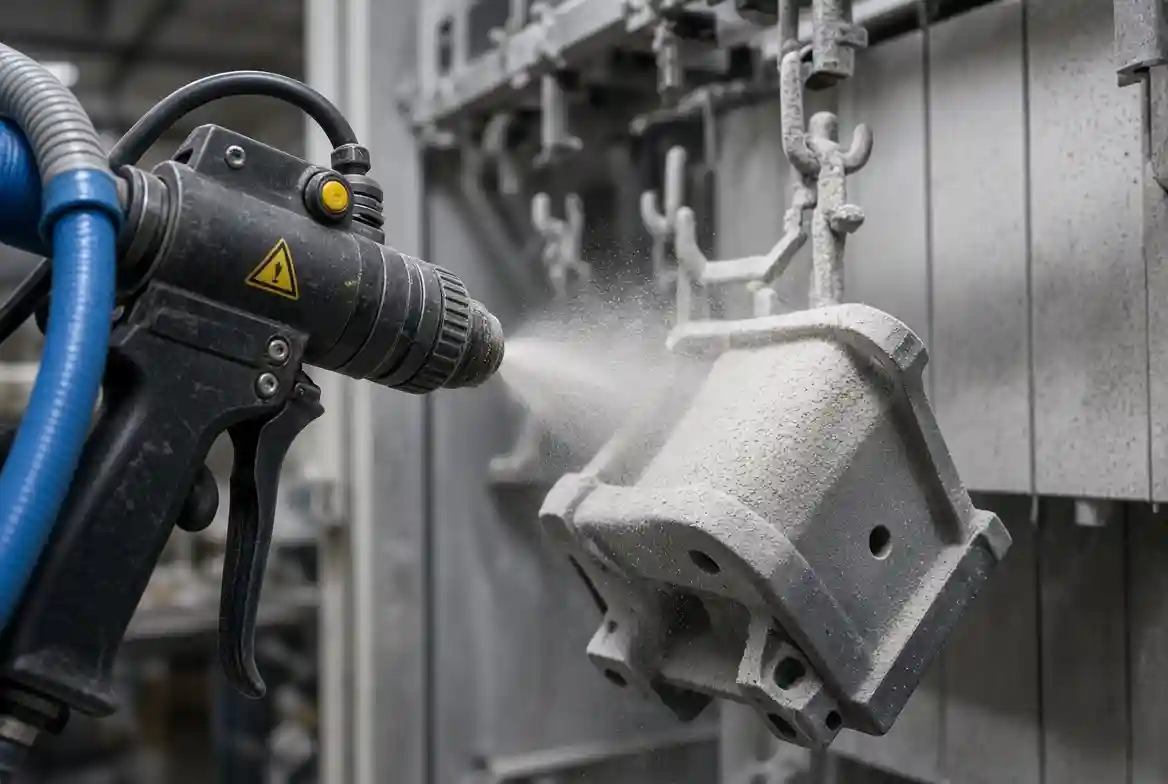
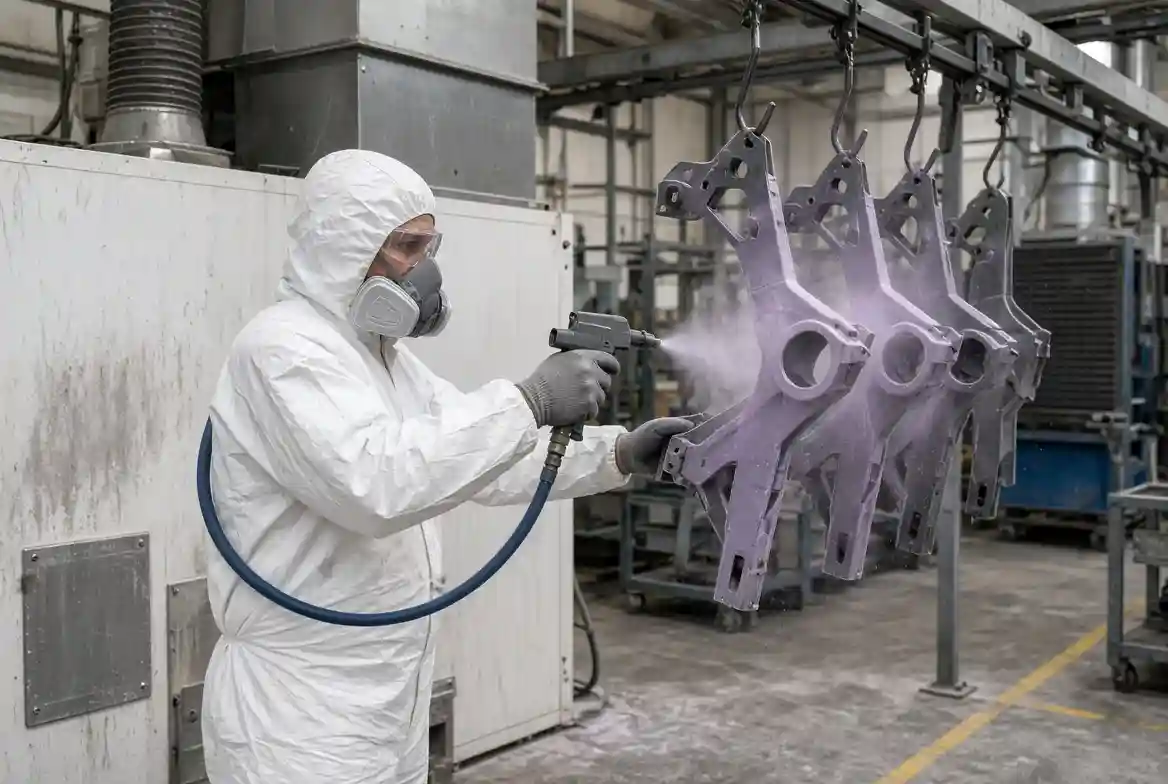
رنگ پودری الکترو استاتیک: پاشش یکنواخت با ضخامت کنترلشده (معمولاً ۶۰ تا ۸۰ میکرون)
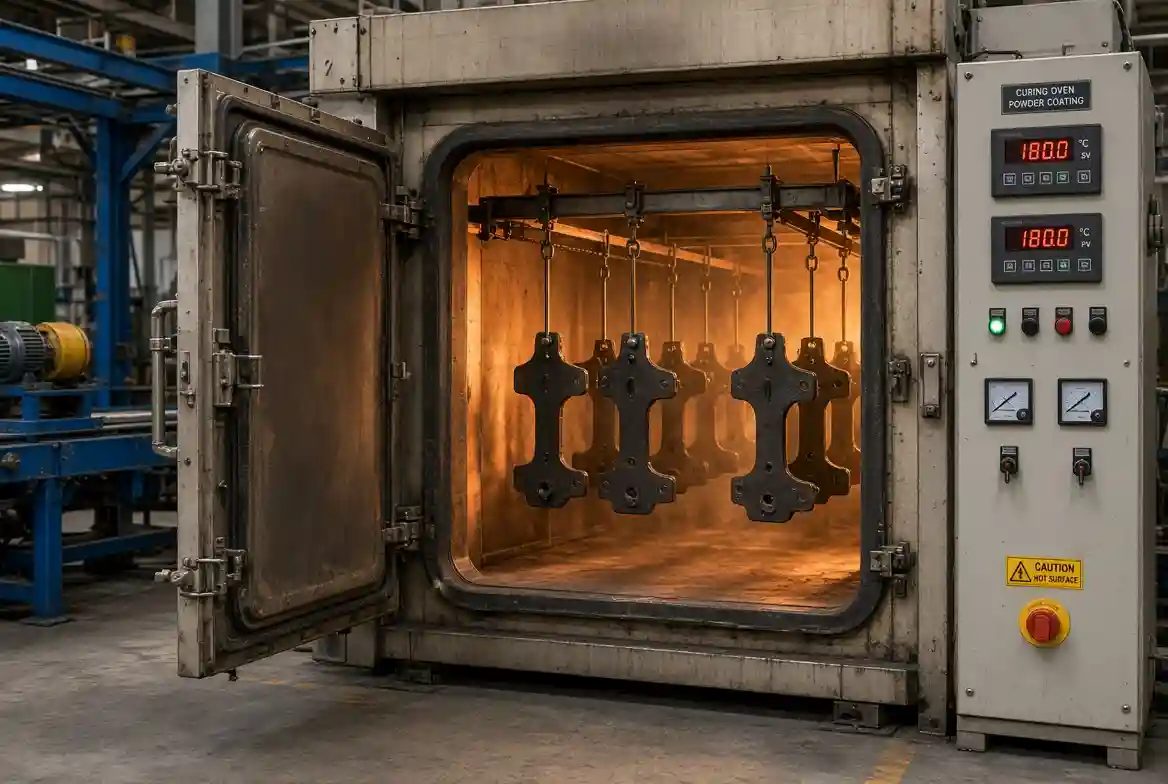
پخت در کوره: پخت تحت دمای کنترل شده و زمان استاندارد برای ایجاد پوشش یکپارچه
کنترل کیفیت پس از پخت: بررسی ظاهری، اندازه گیری ضخامت پوشش و تست چسبندگی
بسته بندی و تحویل: بسته بندی ایمن و آماده سازی سفارش برای ارسال
اجرای صحیح هر مرحله اهمیت زیادی دارد، حتی پودر باکیفیت هم در صورت آماده سازی نامناسب سطح یا پخت نادرست، پوشش مطلوبی ایجاد نمیکند.
نوع پودر، ضخامت پوشش و شرایط پخت بر اساس جنس، ابعاد و شرایط استفاده از قطعه تعیین میشود.
چه قطعاتی را پوشش میدهیم؟
- قطعات فلزی
- تجهیزات صنعتی
- مبلمان فلزی
- قطعات خودرو
- محصولات تولیدی
- سفارشی و تیراژی.
رنگ کوره ای چیست؟
رنگ کوره ای به فرآیندی گفته می شود که در آن رنگ پس از اعمال روی سطح قطعه، در کوره تحت حرارت کنترل شده پخت می شود و به پوششی سخت، یکنواخت و مقاوم تبدیل می گردد.
تفاوت اصلی آن با رنگ معمولی همین مرحله پخت است، در رنگ معمولی، پوشش در دمای محیط خشک می شود و سختی و چسبندگی نهایی محدودتری دارد، اما در رنگ کورهای، حرارت باعث جوش خوردن ذرات رنگ به سطح و تشکیل یک لایه پیوسته با چسبندگی و مقاومت بالاتر می شود.
رنگ کوره ای مایع و رنگ پودری چه تفاوتی دارند؟
در بازار، (رنگ کورهای) به دو دسته اصلی تقسیم می شود:
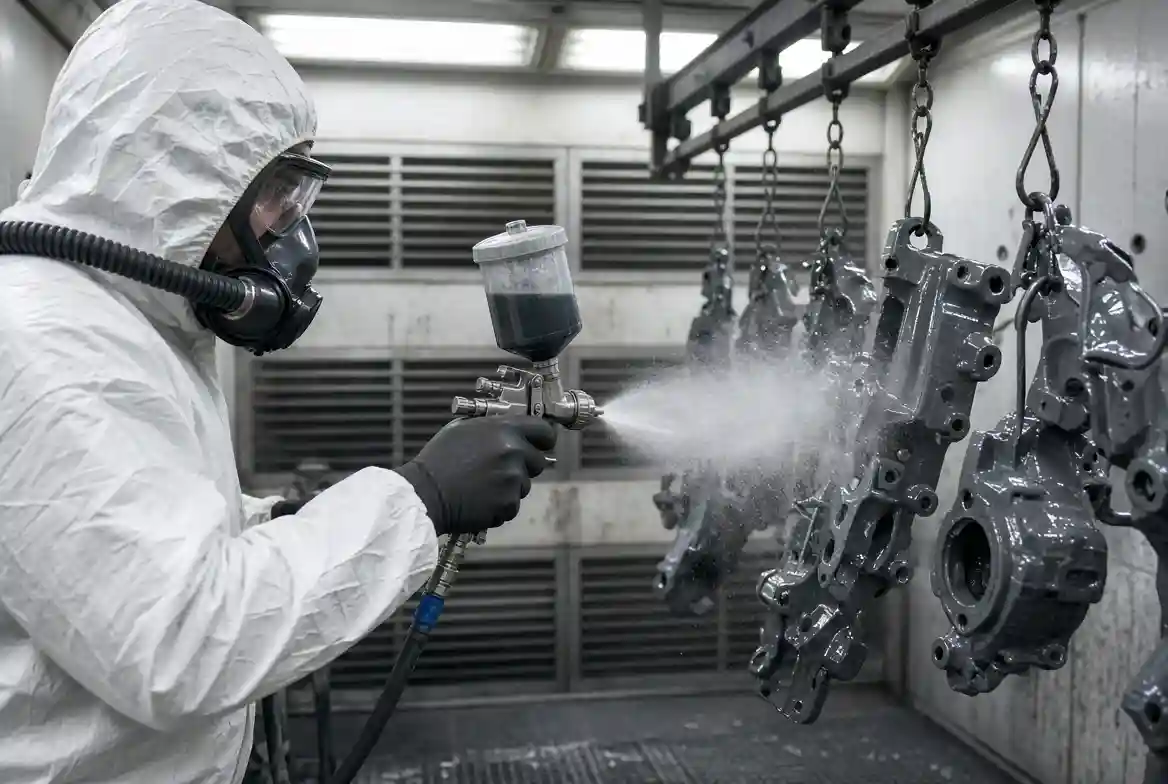
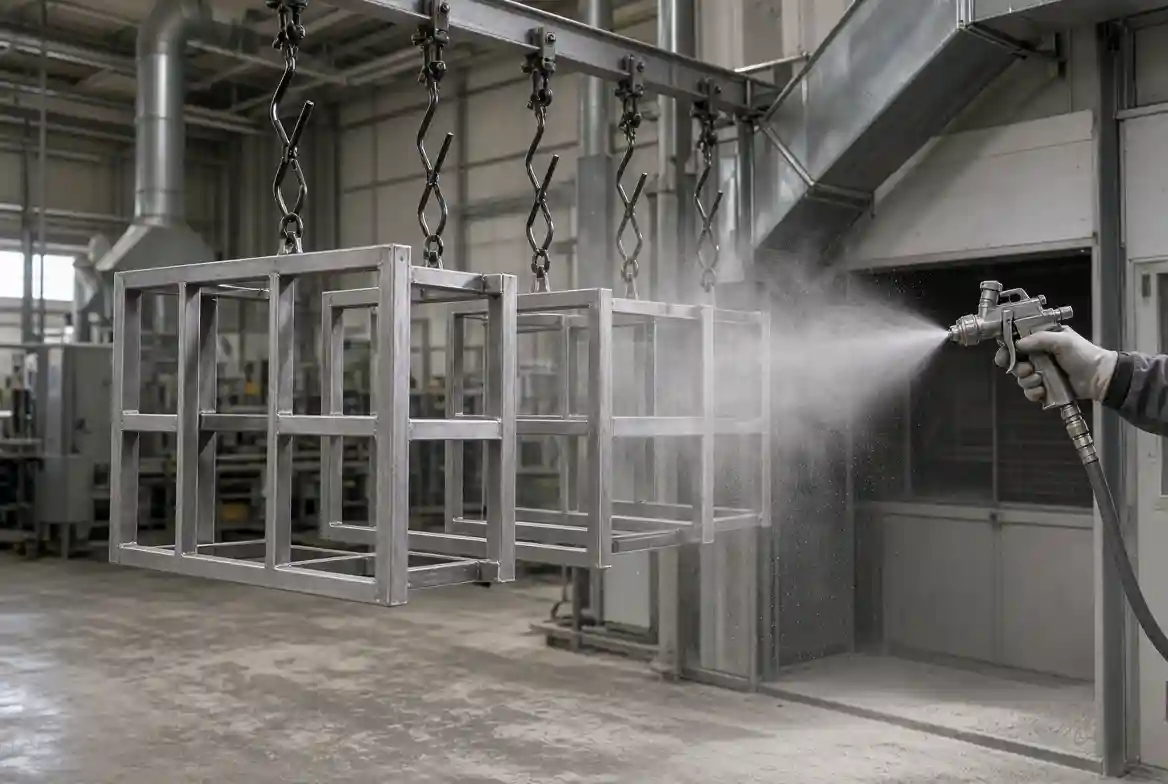
رنگ کوره ای مایع (بیکینگ): رنگ به شکل مایع با پیستوله اعمال و سپس در کوره پخت می شود، مناسب قطعات با ظاهر خاص یا رنگ های خاص.
رنگ پودری الکترواستاتیک: ذرات رنگ با بار الکتریکی روی سطح قطعه پاشیده شده و سپس در کوره پخت می شوند، رایج ترین روش برای قطعات فلزی صنعتی و تیراژی.
در هر دو روش، دمای پخت معمولاً حدود ۱۸۰ تا ۲۰۰ درجه سانتی گراد و زمان آن حدود ۱۰ تا ۲۰ دقیقه است (بسته به نوع پودر و ضخامت قطعه). نوع پوشش، آماده سازی سطح، ضخامت رنگ و شرایط پخت بر اساس نوع قطعه و کاربرد نهایی آن تعیین می شود.
مزایای رنگ کوره ای
پوشش یکنواخت و ظاهر مناسب
چسبندگی بالا در صورت آماده سازی صحیح سطح
مقاومت مناسب در برابر سایش، خوردگی و مواد شیمیایی
دوام در شرایط محیطی و فضای باز
قابلیت اجرا در رنگ ها و ضخامت های مختلف (معمولاً ۶۰ تا ۸۰ میکرون در رنگ پودری)
محدودیتها
رنگ کوره ای برای قطعاتی مناسب است که تحمل حرارت پخت را داشته باشند، قطعات پلاستیکی و برخی آلیاژهای حساس به حرارت در این فرآیند قابل پوشش دهی نیستند. همچنین ابعاد قطعه باید با ظرفیت کوره همخوان باشد.
رنگ کوره ای برای چه قطعاتی مناسب است؟
خدمات رنگ کوره ای و پودری الکترواستاتیک برای طیف گسترده ای از قطعات فلزی قابل اجراست.
در ادامه، دسته بندی قطعات و نکته فنی هر دسته آمده است:
شاسی، قاب، بدنه ماشین آلات، قطعات فلزی تجهیزات تولیدی و هر قطعه صنعتی که به سطحی یکنواخت و مقاوم نیاز دارد.
قطعاتی که با برش لیزر فلزات در اصفهان تولید میشوند، پس از پرداخت لبه ها و رفع پلیسه، آماده اجرای رنگ کورهای هستند و می توانند مرحله برش و پوشش را در یک مجموعه طی کنند.
میز، صندلی، پایه، قفسه و سازههای فلزی مبلمان | با انتخاب پودر مناسب برای فضای داخلی (اپوکسی) یا فضای باز (پلی استر مقاوم به UV).
- قطعات خودرو و موتور سیکلت
قطعات فلزی خودرو، موتور سیکلت و تجهیزات جانبی | مشروط به تحمل حرارت پخت توسط قطعه و عدم وجود قطعات پلاستیکی/حساس به حرارت در مجموعه.
- لوازم خانگی و تجهیزات روشنایی
بدنه لوازم خانگی، چراغها، کابینت ها و محصولات فلزی مشابه.
قطعات تولیدی و سفارشی، از جمله قطعات برش خورده و فرم دهی شده | نوع آماده سازی و پوشش پس از بررسی مشخصات فنی قطعه تعیین می شود.
کیفیت رنگ کوره ای چگونه کنترل میشود؟
کیفیت نهایی پوشش حاصل اجرای هماهنگ تمام مراحل است. در فرآیند اجرا، این موارد به صورت مشخص کنترل می شوند:
آماده سازی سطح: چربی گیری کامل، حذف زنگ زدگی و ایجاد زبری مناسب برای چسبندگی
ضخامت پوشش: اندازهگیری با ضخامتسنج | محدوده معمول ۶۰ تا ۸۰ میکرون در رنگ پودری
یکنواختی پاشش: پوشش یکنواخت روی سطوح، لبه ها و گوشه ها (نقاط بحرانی)
پخت استاندارد: دمای ۱۸۰ تا ۲۰۰ درجه سانتیگراد و زمان متناسب با نوع پودر و ضخامت قطعه
بازرسی نهایی: بررسی ظاهری، چسبندگی و یکنواختی پس از سرد شدن
ایرادات رایج مانند ناهمواری سطح، حباب یا پوسته شدن معمولاً ناشی از آماده سازی ناقص سطح یا پخت نامناسب است، به همین دلیل کنترل هر مرحله | نه فقط کیفیت پودر | در نتیجه نهایی تعیین کننده است.
عوامل مؤثر بر قیمت رنگ کوره ای در اصفهان
هزینه رنگ کوره ای برای هر سفارش به مشخصات قطعه و شرایط اجرای آن بستگی دارد، به همین دلیل نمی توان برای همه قطعات یک قیمت ثابت اعلام کرد.
برآورد قیمت بر مبنای سطح پوشش دهی و حجم سفارش انجام میشود و عواملی که در ادامه میآید، میزان هزینه را تعیین میکنند.
سطح قطعه پیش از رنگ آمیزی، تعیین کننده اصلی هزینه است. چربی، گریس، زنگ زدگی، پوشش قدیمی یا پلیسه، به آماده سازی بیشتری نیاز دارد و زمان و مواد مصرفی را افزایش می دهد. قطعهای که سطح تمیز و پرداخت شده دارد، سریعتر وارد مرحله پاشش می شود.
اندازه قطعه روی مصرف پودر، نحوه چیدمان در کوره و زمان اجرا اثر می گذارد. قطعاتی که در ظرفیت کوره جای می گیرند، بدون محدودیت اجرا می شوند، اما قطعات بزرگتر یا دارای شکل پیچیده، شرایط اجرای ویژه و هزینه متفاوتی دارند.
در سفارش های تیراژی، هزینه های ثابت مانند راه اندازی، آماده سازی دسته ای و پخت بین قطعات تقسیم می شود و سهم هر قطعه کاهش می یابد. در سفارش تک قطعه یا تعداد کم، همین هزینه ها روی تعداد محدودتری تقسیم میشود و قیمت واحد بالاتر می رود.
انتخاب پودر اپوکسی، پلی استر یا هیبرید و همچنین پوشش های ویژه مانند ضد خوردگی یا مقاوم به حرارت، هزینه مواد و شرایط اجرا را تغییر می دهد. رنگ های خاص و کدهای رنگی غیر رایج نیز معمولاً هزینه بیشتری دارند.
جنس زیرلایه، روش آماده سازی و دمای پخت را مشخص می کند. برخی آلیاژها به دمای پخت پایین تر یا آماده سازی متفاوت نیاز دارند و همین موضوع در برآورد هزینه لحاظ می شود.
سفارش فوری، تحویل در بازه زمانی محدود یا شرایط خاص بسته بندی و ارسال، میتواند هزینه اجرا را تحت تأثیر قرار دهد.
پیش از اعلام قیمت، چه مواردی بررسی میشود؟
برای اینکه برآورد دقیق باشد و در ادامه کار اختلافی پیش نیاید، این موارد یکجا بررسی میشوند:
- جنس و ابعاد قطعه
- وضعیت اولیه سطح
- تعداد و تیراژ سفارش
- نوع و رنگ پوشش مورد نظر
- شرایط استفاده از قطعه و زمان بندی تحویل.
نکته ای درباره انتخاب مجموعه اجرا کننده
در رنگ کوره ای، کیفیت نهایی به نوع رنگ محدود نمیشود.
آماده سازی درست سطح، پاشش یکنواخت و کنترل شرایط پخت، سه عاملی هستند که نتیجه کار را میسازند.
برای سفارشهای صنعتی و تیراژی، ظرفیت پذیرش سفارش، امکان اجرای قطعات با ابعاد و اشکال متنوع و هماهنگی زمان تحویل اهمیت بیشتری پیدا می کند.
در پروژههایی که مشخصات پوشش حساس است، اجرای نمونه اولیه پیش از تولید کامل، نتیجه نهایی را قابل پیش بینی تر می کند.