دستگاه برش لیزر فلزات با متمرکز کردن انرژی لیزر روی سطح ماده، آن را در ناحیهای بسیار کوچک ذوب یا در برخی فرایندها تبخیر میکند.
در برش فلزات، گاز کمکی نیز به ناحیه برش هدایت میشود تا مواد مذاب را از شیار خارج کند. کیفیت نهایی برش به عواملی مانند جنس و ضخامت ماده، توان و سرعت لیزر، وضعیت فوکوس و شرایط گاز کمکی بستگی دارد.
گروه صنعتی متال با ارائه خدمات برش لیزر فلزات اصفهان، امکان برش انواع قطعات و ورقهای فلزی را بر اساس نقشه و مشخصات فنی مورد نیاز فراهم میکند.
نکته مهم این است که پرتو لیزر به خودی خود (دما) ندارد، بلکه انرژی الکترومغناطیسی را به ماده منتقل میکند و جذب این انرژی باعث افزایش دمای موضعی و ایجاد برش میشود.
همچنین Kerf یا عرض برش با دقت ابعادی تفاوت دارد، Kerf به عرض ماده حذف شده در شیار برش گفته میشود، در حالی که دقت ابعادی به میزان انطباق ابعاد واقعی قطعه با ابعاد مشخص شده در نقشه مربوط است.
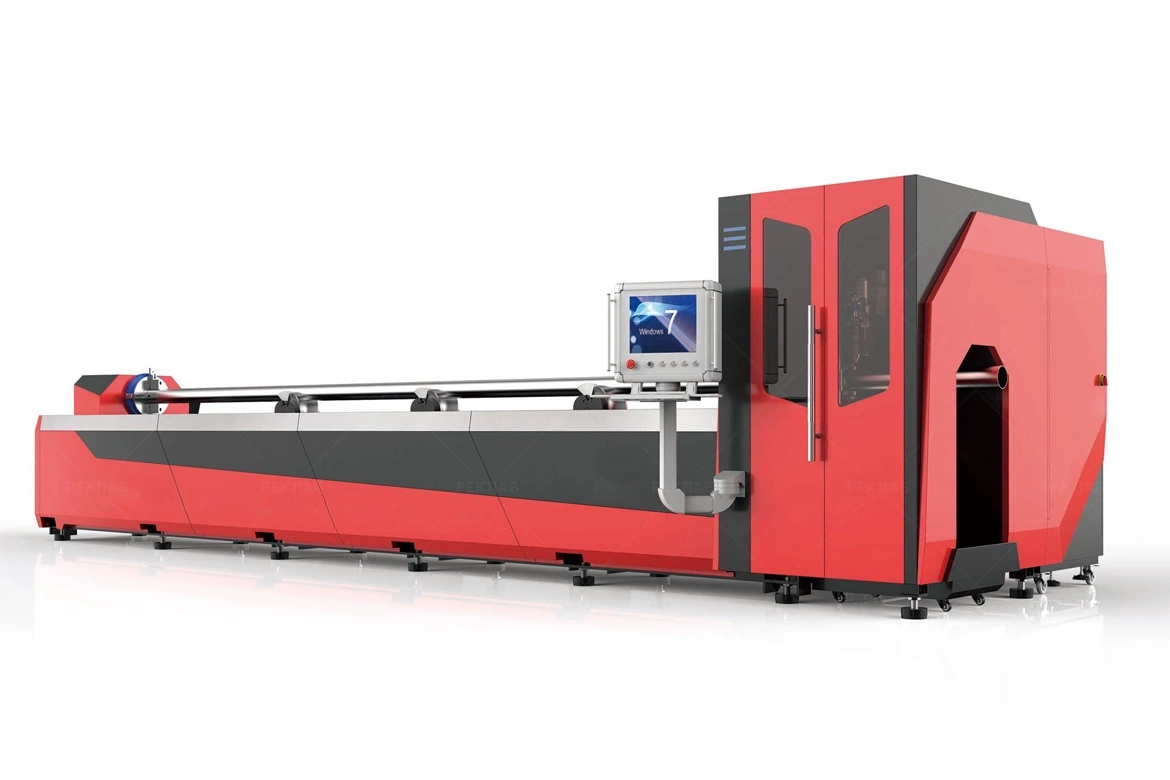
نحوه عملکرد دستگاه برش لیزر چگونه است؟
برش لیزری یک مکانیزم واحد ندارد. بسته به ماده، طول موج و مشخصات پرتو، توان و چگالی انرژی، سرعت حرکت، گاز کمکی و شرایط فرایند، جداسازی ماده میتواند با سازوکارهای متفاوتی انجام شود.
بنابراین نمیتوان تمام عملیات برش لیزری را صرفاً (ذوب کردن ماده با لیزر) دانست، مکانیزم واقعی به ماده و شرایط فرایند بستگی دارد.
تفاوت برش با اکسیژن و نیتروژن
در برش فولاد کربنی با اکسیژن (O₂)، اکسیژن علاوه بر خارج کردن محصولات فرایند، در واکنش اکسیداسیون آهن نیز مشارکت میکند و گرمای اضافی تولید میشود.
این موضوع میتواند شرایط مناسب تری برای برش برخی فولادهای کربنی، به خصوص در ضخامتهای بالاتر، فراهم کند، در مقابل، سطح برش معمولاً دارای آثار اکسیداسیون خواهد بود.
در برش ذوبی با نیتروژن (N₂)، نیتروژن عمدتاً به عنوان گاز بیاثر برای خارج کردن مذاب از شیار و محدود کردن اکسیداسیون لبه استفاده میشود. به همین دلیل، این روش در کاربردهایی که ظاهر لبه، عملیات بعدی یا جلوگیری از اکسیداسیون اهمیت دارد، مورد استفاده قرار میگیرد.
انتخاب گاز به جنس و ضخامت ماده، توان لیزر، نوع فرایند و کیفیت مورد نیاز قطعه بستگی دارد و نمیتوان یک گاز را برای تمام مواد بهترین گزینه دانست.
در برخی سامانههای مدرن حتی از ترکیب کنترل شده گازها برای بهبود کیفیت یا بهره وری استفاده میشود.
دقت دستگاه برش لیزر چقدر است؟ بررسی عوامل مؤثر بر دقت برش
یکی از رایج ترین برداشتهای نادرست این است که گفته شود (دقت دستگاه برش لیزری ۰٫۱ میلی متر است). چنین عددی را نمیتوان به عنوان یک مشخصه عمومی برای تمام دستگاههای لیزر بیان کرد.
دقت نهایی قطعه حاصل عملکرد مجموعهای از اجزای مکانیکی، سیستم کنترل حرکت، اپتیک، هد برش، تنظیمات فرایند، ماده اولیه و شرایط تولید است.
برای درک بهتر، باید میان سه مفهوم تفاوت گذاشت:
- Resolution یا تفکیکپذیری: کوچک ترین تغییر یا گام قابل تشخیص یا فرمان در یک سیستم.
- Repeatability یا تکرارپذیری: توانایی سیستم برای رسیدن مجدد به یک موقعیت یا نتیجه مشابه تحت شرایط یکسان.
- Accuracy یا دقت: میزان نزدیک بودن مقدار واقعی به مقدار مرجع یا مقدار طراحی شده.
بنابراین ممکن است یک دستگاه از نظر Resolution بسیار ریز باشد، اما این موضوع به تنهایی تضمینکننده Accuracy یک قطعه نیست.
تلورانس برش لیزری و استاندارد ISO 2768 چیست؟
برای قطعات صنعتی، تلورانس باید بر اساس نیاز عملکردی قطعه در نقشه مشخص شود. نمیتوان صرفاً بر اساس عبارتهایی مانند (برش لیزری با دقت ۰٫۱ میلیمتر) درباره تلورانس قابل دستیابی تصمیم گرفت.
ISO 2768-1 برای ابعاد خطی و زاویهای بدون تلورانس اختصاصی، تلورانسهای عمومی را در چهار کلاس f، m، c و v مشخص میکند.
این استاندارد یک استاندارد عمومی برای تلورانس ابعادی است و استاندارد اختصاصی برای دقت دستگاه برش لیزری محسوب نمیشود.
برای نمونه، مقادیر تلورانس عمومی ابعاد خطی در ISO 2768-1:1989 به شکل زیر هستند:
این جدول نباید به این معنا تفسیر شود که دستگاه برش لیزری باید الزاماً تمام این تلورانسها را تولید کند. تلورانس استاندارد و قابلیت واقعی یک فرایند تولید دو موضوع متفاوت هستند.
نکته دیگر اینکه ISO 2768-1:1989 در حال حاضر نسخه منتشرشده و جاری این بخش است و در فرایند بازنگری قرار دارد، نسخه جدید ISO 2768 نیز در سال ۲۰۲۶ در مراحل نهایی انتشار قرار گرفته است.
بنابراین هنگام تنظیم اسناد مهندسی باید نسخه استاندارد مورد استفاده در قرارداد یا نقشه مشخص باشد.
تأثیر ضخامت ورق بر کیفیت و دقت برش لیزری
با افزایش ضخامت، حفظ شرایط بهینه برش دشوارتر میشود. توزیع انرژی در ضخامت، وضعیت فوکوس، فشار و نوع گاز، سرعت حرکت، ویژگیهای ماده و انتقال حرارت همگی بر شکل و کیفیت دیواره برش اثر میگذارند.
یکی از نتایج احتمالی، ایجاد Taper یا زاویهدار شدن دیواره برش است. در این حالت، ابعاد یا هندسه شیار در سطح بالایی و پایینی ورق دقیقاً یکسان نیست.</p>
بنابراین نمیتوان گفت یک دستگاه لیزر در تمام ضخامتها دقیقاً یک عملکرد هندسی دارد. با تغییر ضخامت و شرایط برش، کیفیت لبه، عمود بودن دیواره، زبری و قابلیت دستیابی به تلورانسهای مشخص نیز میتواند تغییر کند.
علاوه بر این، تلورانس ضخامت خود ورق نیز باید در طراحی در نظر گرفته شود. ضخامت اسمی ورق الزاماً به این معنا نیست که تمام نقاط ورق دقیقاً همان ضخامت را دارند.
این موضوع در قطعاتی که پس از برش خم یا مونتاژ میشوند میتواند اهمیت بیشتری پیدا کند.
عرض برش یا Kerf چیست؟
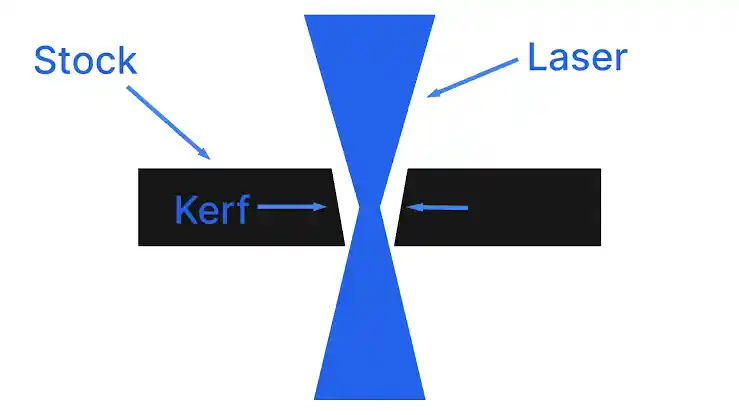
Kerf به عرض ناحیهای گفته میشود که در اثر فرایند برش از ماده حذف میشود.
Kerf یک مقدار ثابت و جهانی نیست و تحت تأثیر عواملی مانند موارد زیر قرار دارد:
- ویژگیهای پرتو و کیفیت آن
- اندازه ناحیه کانونی یا Spot
- وضعیت فوکوس
- جنس و ضخامت ماده
- توان لیزر
- سرعت برش
- نوع و فشار گاز کمکی
- طراحی نازل و هد برش
به همین دلیل، ارائه یک عدد ثابت برای Kerf تمام دستگاههای لیزری دقیق نیست. مقدار واقعی باید برای ترکیب مشخص دستگاه، ماده، ضخامت و پارامترهای فرایند تعیین شود.
در نرمافزارهای آماده سازی برش، معمولاً امکان در نظر گرفتن جبران Kerf وجود دارد تا مسیر حرکت ابزار نسبت به هندسه مورد نظر قطعه اصلاح شود.
حداقل قطر سوراخ در برش لیزری چقدر است؟
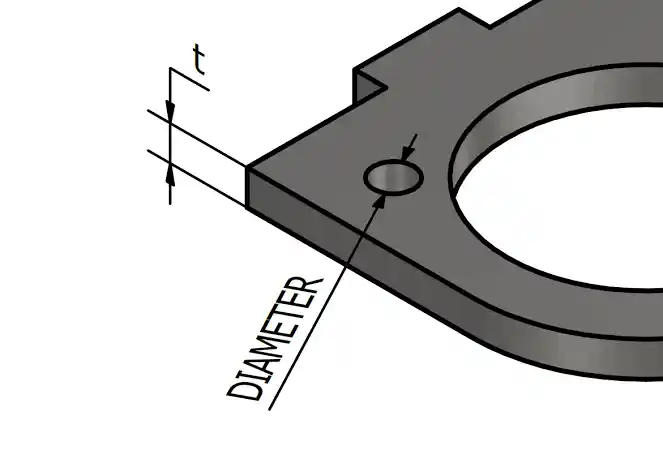
توانایی ایجاد سوراخهای کوچک به عوامل متعددی مانند جنس و ضخامت ماده، توان و کیفیت پرتو، سیستم فوکوس، فرایند سوراخ کاری اولیه و قابلیت دستگاه بستگی دارد.
بنابراین نمیتوان یک نسبت ثابت مانند (قطر سوراخ باید دقیقاً برابر ضخامت ورق باشد) را به عنوان استاندارد عمومی معرفی کرد.
هرچه قطر سوراخ نسبت به ضخامت ماده کوچکتر شود، کنترل هندسه سوراخ و کیفیت دیواره دشوارتر میشود و احتمال مخروطی شدن، تغییر شکل یا ایجاد آثار نامطلوب فرایند افزایش مییابد.
همین اصل درباره فاصله سوراخ از لبه، فاصله بین سوراخها، عرض پلهای باریک و عرض شیارهای کوچک نیز صدق میکند. حداقل ابعاد قابل تولید باید بر اساس قابلیت واقعی دستگاه و فرایند تعیین شود، نه یک عدد ثابت برای تمام ماشینها.
دمای برش لیزری چقدر است؟ بررسی دمای ناحیه برش
گاهی در مطالب تبلیغاتی گفته میشود (دمای لیزر به چندین هزار یا دهها هزار درجه سانتیگراد میرسد).
این بیان از نظر مهندسی دقیق نیست.
لیزر دمای مشخصی ندارد، دما مربوط به مادهای است که انرژی لیزر را جذب میکند.
در ناحیه برش، توزیع دما یکنواخت نیست. نزدیک ناحیه اثر پرتو، ماده میتواند به دمای ذوب برسد و در شرایط خاص بخشی از آن تبخیر شود. با فاصله گرفتن از ناحیه برش، دما کاهش مییابد.
دمای واقعی به مجموعهای از عوامل مانند توان و چگالی توان، سرعت حرکت، جنس و ضخامت ماده، شرایط انتقال حرارت، فوکوس و گاز کمکی وابسته است. به همین دلیل، نمیتوان برای هر نوع لیزر یک «دمای ثابت» تعیین کرد.
منطقه متأثر از حرارت (HAZ) در برش لیزری چیست؟
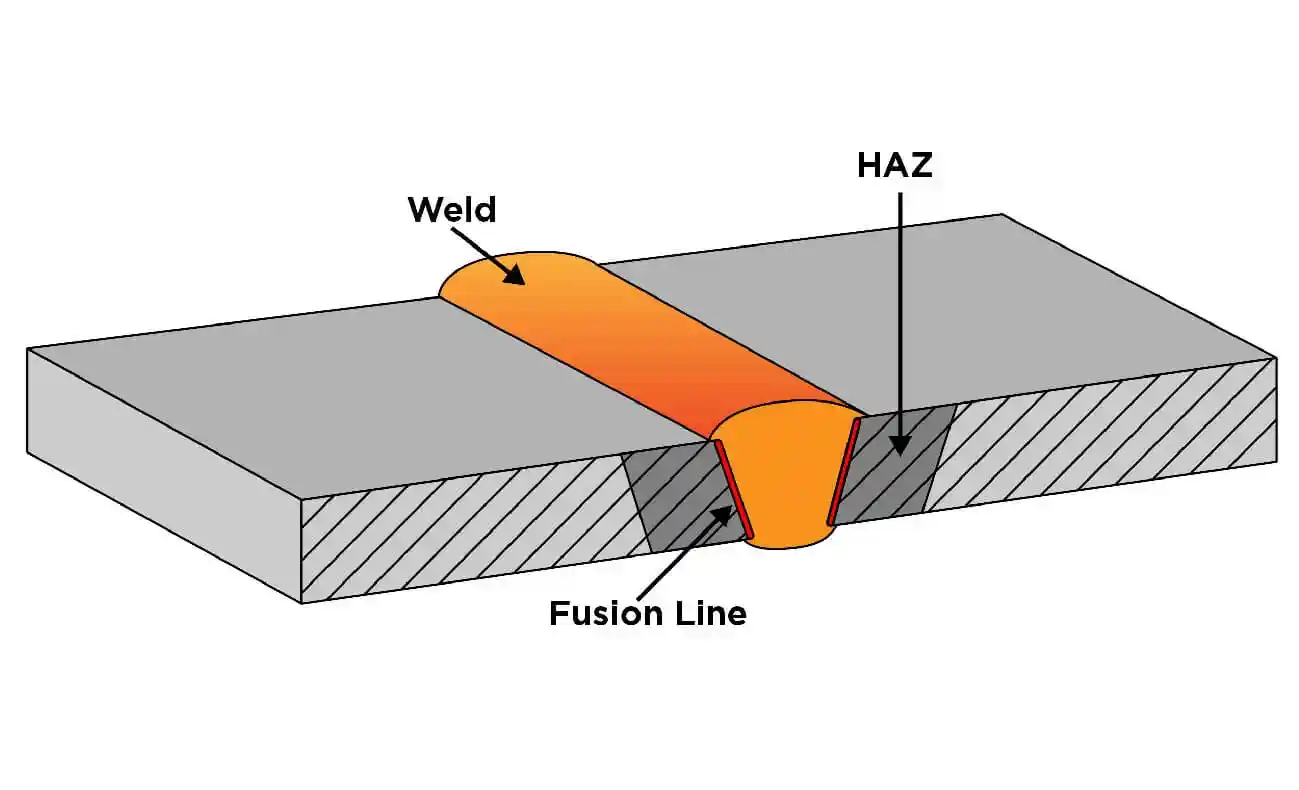
HAZ یا Heat-Affected Zone ناحیهای از ماده است که در اثر چرخه حرارتی فرایند، دمایش به اندازهای تغییر کرده که میتواند باعث تغییر در ریزساختار یا برخی خواص ماده شود، بدون اینکه الزاماً خود آن ناحیه ذوب شده باشد.
در برش لیزری، به دلیل تمرکز انرژی و موضعیبودن فرایند، ناحیه متأثر از حرارت میتواند محدود باشد؛ اما مقدار و اهمیت آن به ماده و شرایط برش وابسته است.
عوامل مؤثر بر HAZ شامل موارد زیر هستند:
- ترکیب و ریزساختار ماده
- ضخامت
- توان لیزر
- سرعت برش
- وضعیت فوکوس
- گاز کمکی
- تعداد پاسها
- شرایط حرارتی قطعه
در فولادهای آلیاژی، فولادهای عملیاتحرارتیشده و موادی که نسبت به چرخه حرارتی حساس هستند، تغییرات متالورژیکی ناحیه نزدیک به لبه میتواند اهمیت بیشتری داشته باشد.
اگر قطعه پس از برش تحت خمکاری، جوشکاری، بارگذاری خستگی یا عملیات حرارتی قرار گیرد، کیفیت لبه و وضعیت ناحیه متأثر از حرارت باید متناسب با کاربرد نهایی بررسی شود.
تفاوت لیزر فایبر، CO₂ و دیود در برش چیست؟
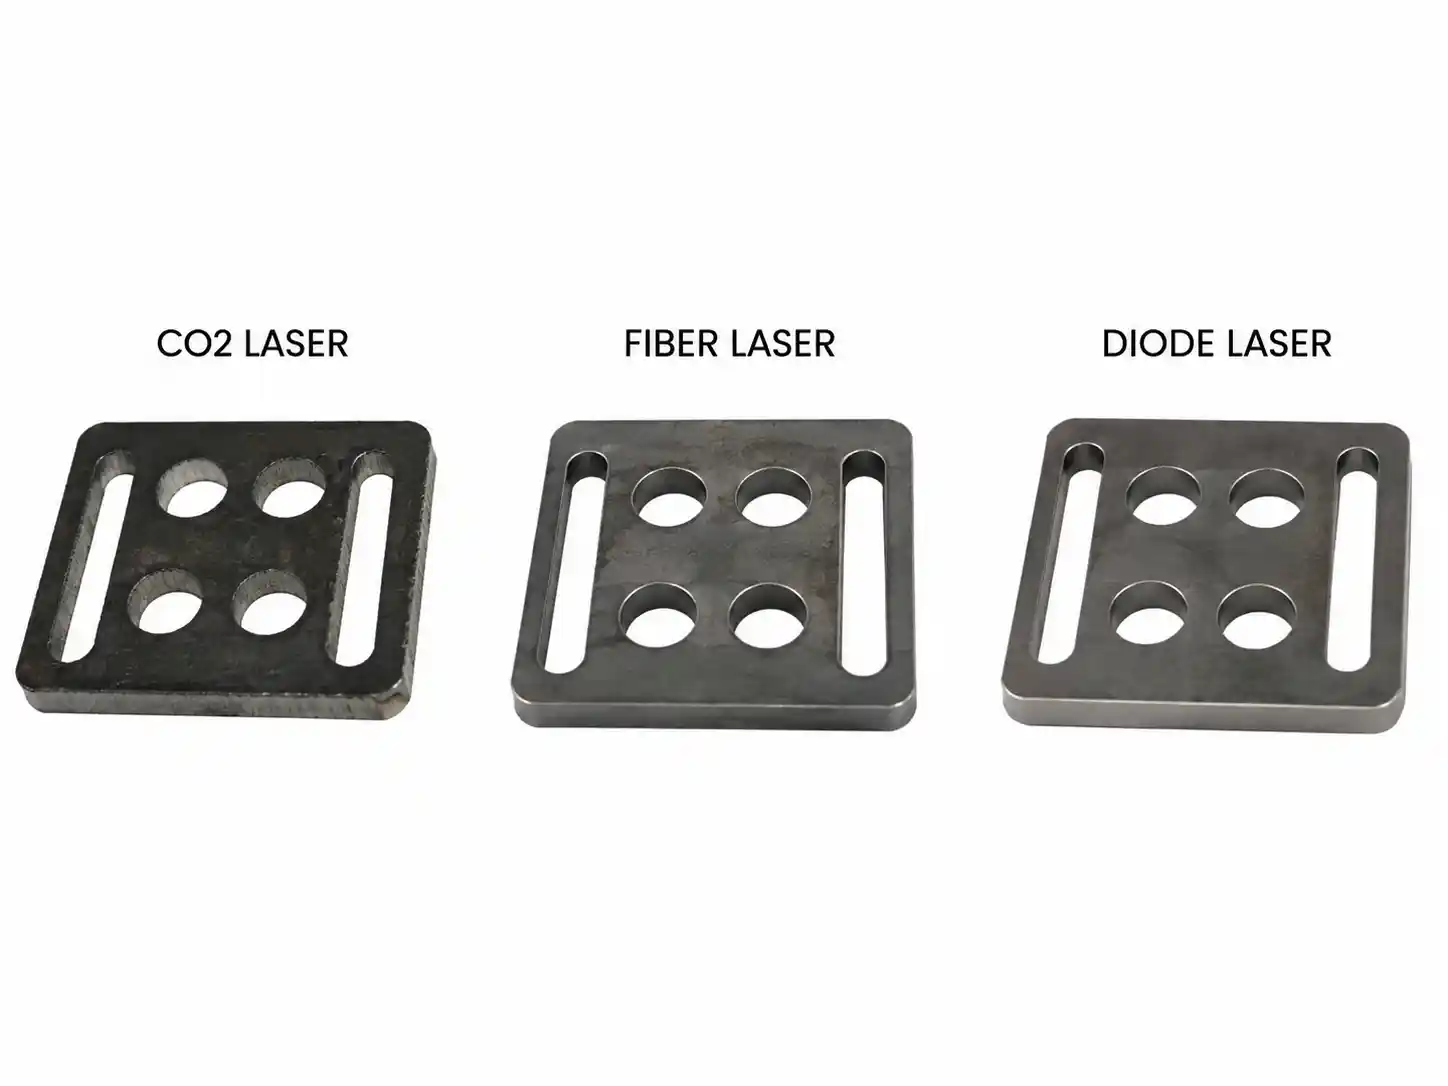 th=”814″ height=”611″ />نوع منبع لیزر باید بر اساس ماده، ضخامت، سرعت موردنیاز، کیفیت لبه، نوع تولید و معماری کل دستگاه انتخاب شود.
طول موج منابع فایبر صنعتی معمولاً در حوالی ۱٫۰۷ میکرومتر قرار دارد، برای نمونه، منابع صنعتی IPG در این محدوده عرضه میشوند.
فناوری فایبر در برش فلزات به طور گسترده استفاده میشود و مزایای آن به ویژه در بسیاری از کاربردهای فولاد، استیل، آلومینیوم و فلزات بازتابنده مورد توجه قرار گرفته است.
با این حال، عملکرد واقعی فقط به طول موج وابسته نیست و توان منبع، کیفیت پرتو، هد برش، گاز، ضخامت و پارامترهای فرایند نیز تعیین کننده هستند.
در مورد لیزر دیود نیز نمیتوان صرفاً بر اساس عنوان (دیود) درباره توانایی برش یا بازده آن قضاوت کرد، مشخصات واقعی به معماری منبع، طول موج، توان، کیفیت پرتو و طراحی سامانه بستگی دارد.
چرا برش فلزات بازتابنده با لیزر دشوارتر است؟
فلزاتی مانند مس، برنج و آلومینیوم میتوانند بخش قابل توجهی از تابش لیزر را بازتاب دهند. در نتیجه، جذب انرژی و پایداری فرایند به طول موج و شرایط تابش وابستگی زیادی پیدا میکند.
منابع لیزر با طول موج نزدیک به یک میکرومتر در بسیاری از کاربردهای برش فلزات بازتابنده نسبت به منابع CO₂ مزیت فرایندی دارند و به همین دلیل لیزرهای فایبر در این حوزه کاربرد گستردهای پیدا کردهاند.
با این حال، (قابل برش بودن) یک ماده به معنی آن نیست که تمام ضخامتها یا آلیاژها با یک تنظیم مشخص به خوبی برش میخورند.
توان، کیفیت پرتو، هد، کنترل بازتاب، گاز کمکی و پارامترهای برش باید متناسب با ماده انتخاب شوند.
برش لیزری چه محدودیتهایی دارد؟ بررسی فنی و کاربردی
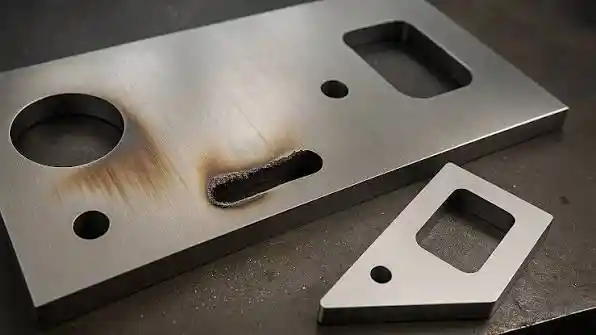
برش لیزری یک فناوری دقیق و سریع است، اما محدودیتهای مشخصی دارد.
- محدودیت ضخامت
هیچ مقدار واحدی را نمیتوان بهعنوان «حداکثر ضخامت برش لیزر» برای همه دستگاهها اعلام کرد.
حداکثر ضخامت قابل برش به توان لیزر، نوع منبع، جنس و آلیاژ، کیفیت ورق، گاز کمکی، طراحی هد، پارامترهای فرایند و کیفیت مورد انتظار بستگی دارد.
ضمن اینکه حداکثر ضخامت قابل برش با حداکثر ضخامت قابل برش با کیفیت مطلوب یکسان نیست.
- کیفیت لبه
تنظیم نامناسب پارامترهای فرایند میتواند باعث ایجاد موارد زیر شود:
-
- پلیسه
- افزایش زبری
- شیارهای روی دیواره
- اکسیداسیون
- تغییر شکل لبه
- مخروطیشدن سوراخ
- کاهش عمودبودن دیواره
برای مثال، TRUMPF نیز تأکید میکند که تنظیم نامناسب سرعت نسبت به ماده میتواند موجب افزایش زبری سطح و تشکیل پلیسه شود.
- اثر حرارت
HAZ در برش لیزری صفر نیست. در کاربردهایی که خواص متالورژیکی لبه اهمیت دارند، باید اثر حرارتی متناسب با جنس ماده و کاربرد نهایی بررسی شود.
- بازتابندگی
برش فلزات بازتابنده میتواند به شرایط اپتیکی و فرایند حساس تر باشد و به منبع، هد و تنظیمات مناسب نیاز داشته باشد.
- هزینه تجهیزات و زیرساخت
هزینه یک سامانه برش لیزری فقط به منبع لیزر محدود نمیشود. هد برش، سیستم حرکت، کنترلر، چیلر یا سامانه خنک کاری، تأمین گاز، سیستم تخلیه دود و ذرات، تجهیزات ایمنی و در برخی ماشینها تجهیزات بارگذاری و تخلیه نیز در هزینه و پیچیدگی سامانه نقش دارند.
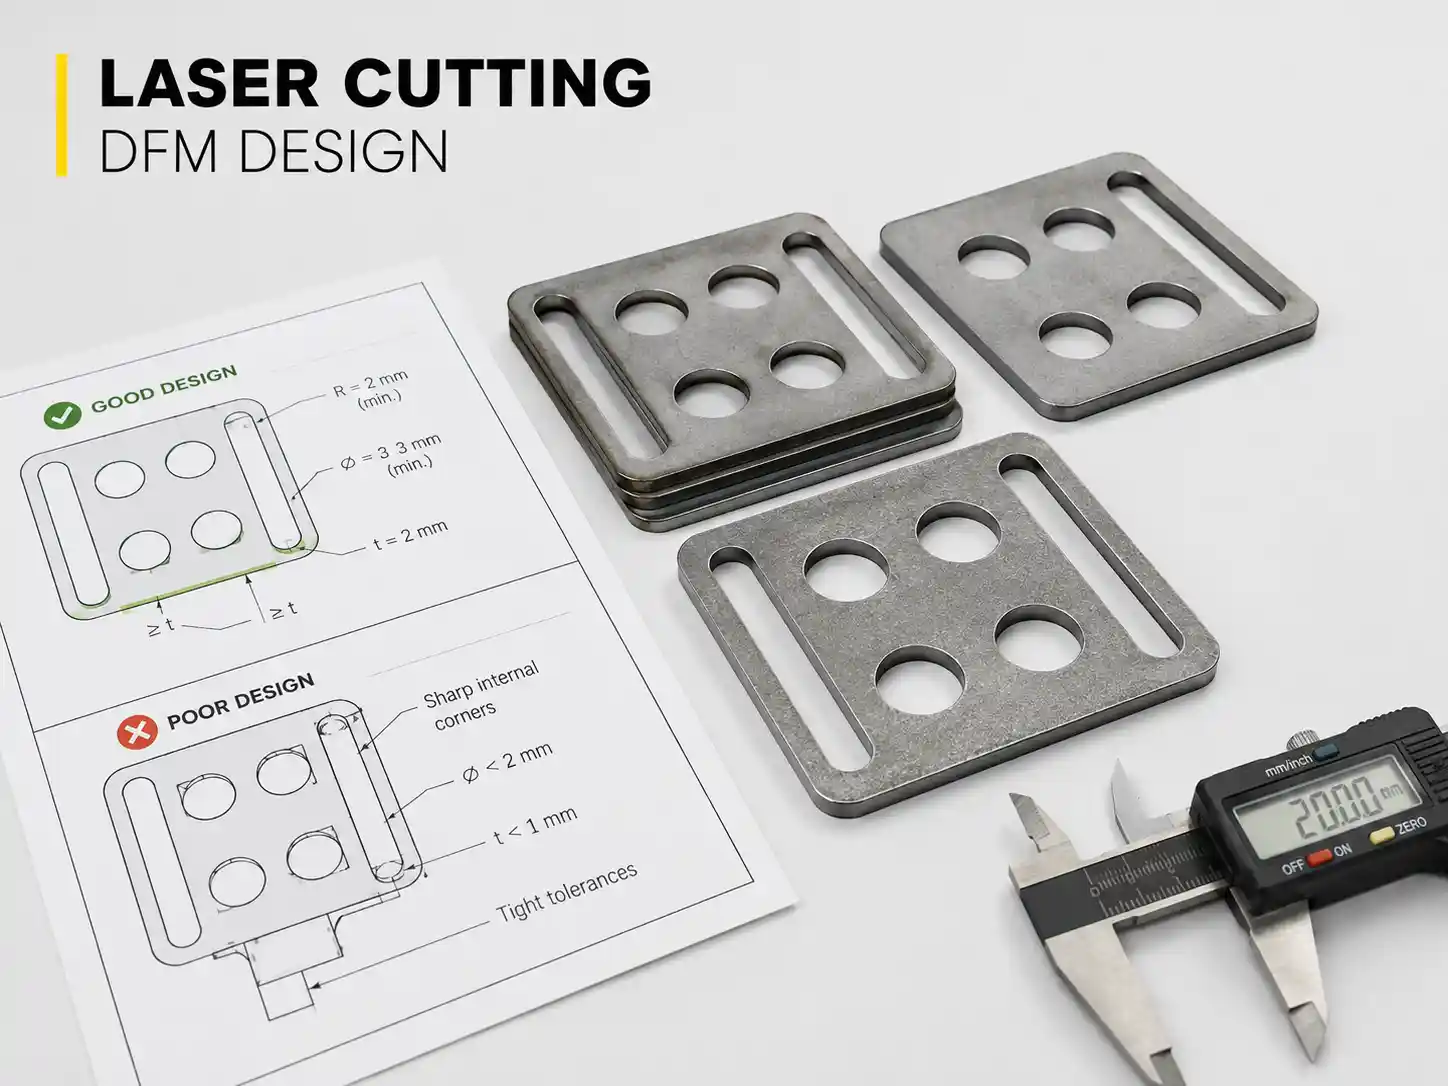
برای قطعات دقیق، تلورانس مورد نیاز باید با توجه به قابلیت واقعی دستگاه و فرایند تولید تعیین شود، نه صرفاً بر اساس یک عدد تبلیغاتی مانند (دقت ۰٫۱ میلیمتر)
اصول طراحی قطعه برای برش لیزری (DFM)
رعایت این اصول، هزینه تولید را کاهش میدهد و از دوبارهکاری جلوگیری میکند.
۱. قطر سوراخ را با ضخامت هماهنگ کنید.
سوراخی با قطر کمتر از ضخامت ورق، معمولاً مخروطی میشود و کیفیت لبه مطلوبی ندارد. حداقل قطر سوراخ را بر اساس قابلیت واقعی دستگاه تعیین کنید.
۲. فاصله سوراخ از لبه را رعایت کنید.
حداقل فاصله سوراخ از لبه، یک برابر قطر سوراخ و حداقل فاصله شیار از لبه، ۱.۵ برابر عرض شیار باشد.
۳. پل باریک طراحی نکنید.
عرض پل بین دو برش نباید کمتر از ۵۰٪ ضخامت ورق باشد. در قطعات دقیق، حداقل برابر ضخامت در نظر گرفته شود.
۴. شیار باریک در ورق ضخیم با احتیاط طراحی کنید.
با افزایش ضخامت، ایجاد شیار باریک با کیفیت مناسب دشوارتر میشود. حداقل عرض شیار را با قابلیت دستگاه هماهنگ کنید.
۵. Kerf را در قطعات مونتاژی لحاظ کنید.
در قطعاتی که کنار یکدیگر مونتاژ میشوند، مقدار واقعی Kerf و تلورانس فرایند باید در طراحی در نظر گرفته شود.
۶. در قطعات خمشونده، فاصله از خط خم را بررسی کنید.
برش نزدیک خط خم میتواند هنگام خمکاری ترک ایجاد کند. فاصله مناسب را بر اساس جنس و ضخامت تعیین کنید.
۷. تلورانس را بر اساس قابلیت واقعی فرایند تعیین کنید.
تلورانس مورد نیاز را در نقشه مشخص کنید. عدد تبلیغاتی «دقت ۰.۱ میلیمتر» مبنای طراحی نیست.
دستگاه برش لیزری را نمیتوان صرفاً (دستگاهی با پرتو بسیار داغ و دقت ۰٫۱ میلیمتر) تعریف کرد.
برش لیزری یک فرایند حرارتی کنترل شده است که نتیجه آن به تعامل میان منبع لیزر، سیستم اپتیکی، هد برش، حرکت، ماده، گاز کمکی و پارامترهای فرایند بستگی دارد.
در این فرایند، انرژی لیزر در ناحیهای محدود به ماده میرسد و بسته به شرایط، میتواند ماده را ذوب کند، تبخیر کند یا سازوکارهای دیگری برای جداسازی ایجاد کند.
گاز کمکی نیز میتواند نقش مهمی در خروج مذاب، حفاظت از ناحیه فرایند و در برخی موارد مشارکت شیمیایی در برش داشته باشد.
اکسیژن در برش فولاد کربنی علاوه بر نقش گاز فرایند، در اکسیداسیون و تولید گرمای اضافی مشارکت میکند، در حالی که نیتروژن در بسیاری از کاربردها برای برش ذوبی و محدود کردن اکسیداسیون لبه استفاده میشود.
دقت ابعادی، Kerf، کیفیت لبه، HAZ، شکل سوراخ و حداقل جزئیات قابل تولید، هیچ کدام یک مقدار ثابت و مستقل از شرایط نیستند. این ویژگیها باید با توجه به جنس و ضخامت ماده، مشخصات دستگاه و پارامترهای واقعی فرایند ارزیابی شوند.
به همین دلیل، در یک پروژه صنعتی دقیق، تنها دانستن توان لیزر کافی نیست. قابلیت واقعی فرایند، کیفیت ماده اولیه، تلورانس مورد نیاز، شرایط برش و الزامات مونتاژ باید در کنار یکدیگر بررسی شوند.